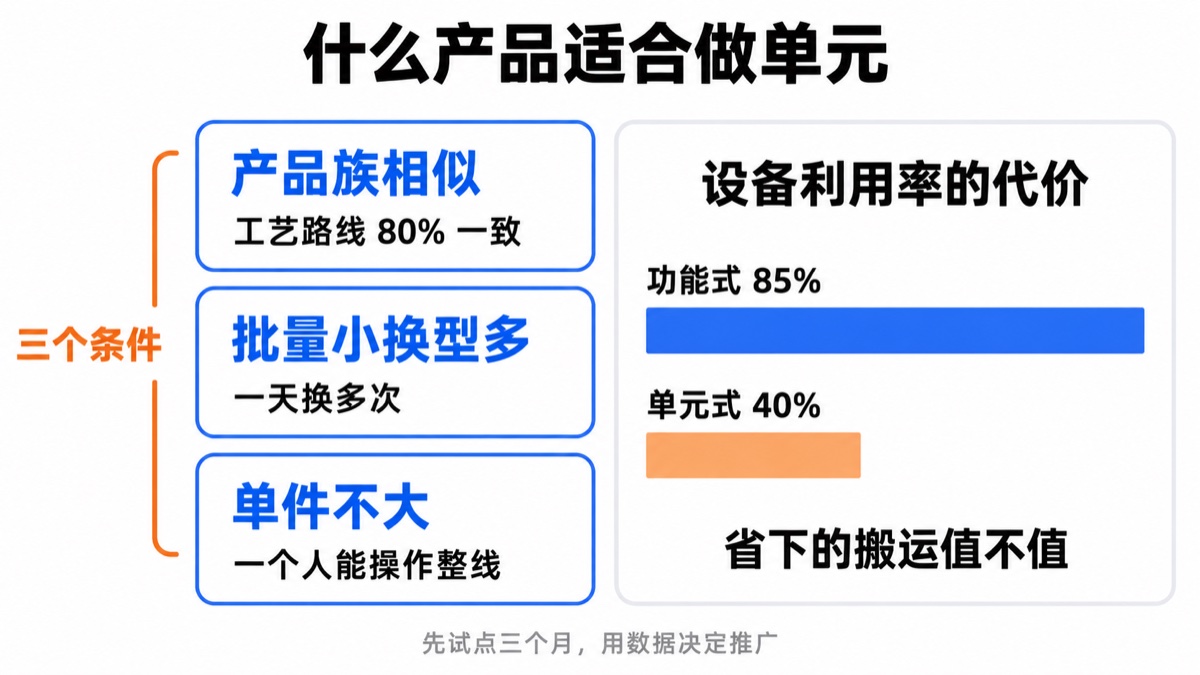
结论:按产品族做单元,还是按工序摆设备,取决于批量。产品族工艺路线接近、批量小、换型频繁、单件不大,做单元收益最大。代价是设备利用率会降——一台磨床从服务全厂变成服务一个单元,利用率可能从 85% 掉到 40%。这笔账要算清楚:省下的搬运、在制、等待,值不值得多买几台设备。
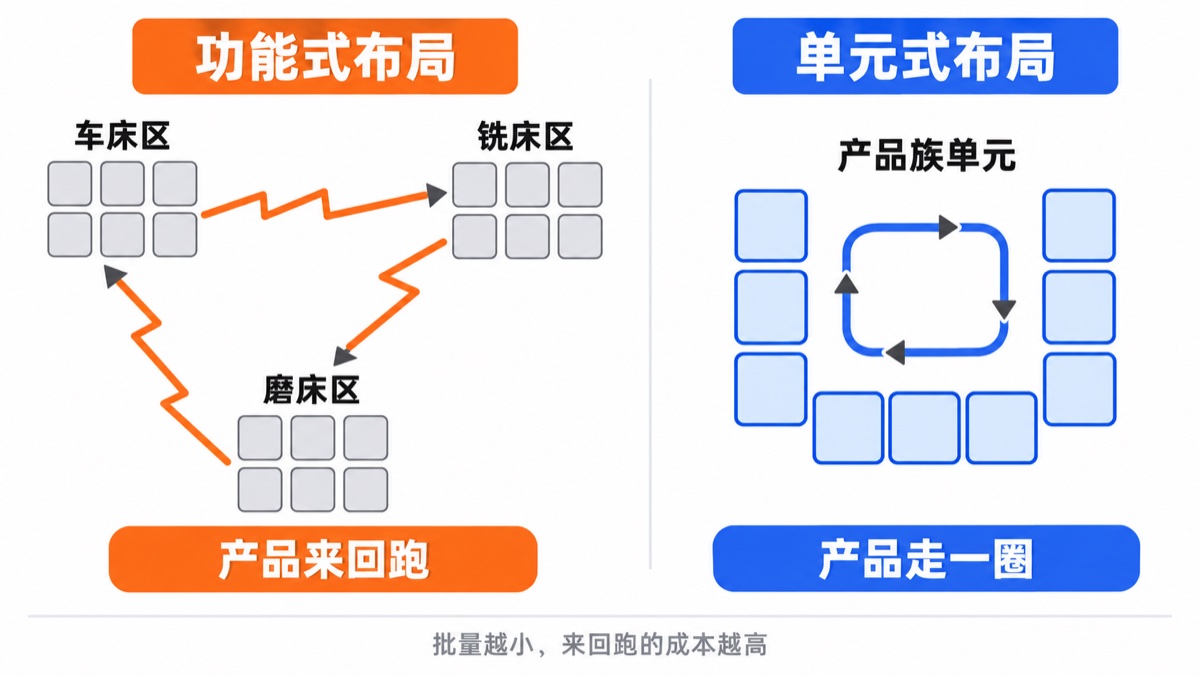
功能式布局:车床区、铣床区、磨床区一字排开,看着整齐,管理也简单。
但产品要从车床区跑到铣床区,再跑回磨床区,每跑一次就要一次暂存、一次等待。批量越大越不明显,批量越小越致命。
这就是为什么很多多品种小批量工厂,车间里到处是料车、到处是在制品——不是工人不努力,是布局逼着货来回跑。
一、功能式布局的账
功能式布局的优点很实在:设备集中,一台设备服务所有产品,利用率高;操作工专精一类设备,技能要求单一;设备坏了,别的产品还能绕开。
缺点是流动。一件产品走完整个工艺,可能要在车间里跑七八个来回,每跑一次:装车、搬运、等待、再卸车。这些动作不产生价值,但在制、场地、人工全都要付钱。
批量大的时候,这些搬运成本摊到单件上很小,可以忽略。批量小的时候,摊不下去——做十件货,搬七趟,搬运工时可能比加工工时还长。
二、什么产品适合做单元
三个条件同时满足,单元化收益最大:
| 条件 | 具体看什么 | 为什么 |
|---|---|---|
| 产品族相似 | 工艺路线 80% 以上一致,只是尺寸、材质有差异 | 路线一致,设备才配得齐 |
| 批量偏小 | 换型频繁,一天换多次 | 搬运和等待占比高,单元收益大 |
| 单件不大 | 一个人或两三个人能操作整条线 | 人力能跟着产品走 |
反过来,重型件、超长件、需要大型专机的产品,硬做单元反而降低设备利用率。一台几百万的大型设备,一个单元配一台,产能根本用不满。
还有一种情况要小心:产品族分不清。如果工艺路线差异很大,硬凑成一个单元,结果是单元内什么都能做、什么都做不快,最后又退回到功能式布局。
三、单元怎么摆
最常见的是 U 型:入口和出口在同一侧,一个人可以沿内侧走一圈完成多道工序。
U 型的关键是“走一圈”。如果入口出口分在两头,就退化成直线,人多走一倍的路,弹性也没了。
U 型的好处是人员弹性:需求下降时,三个人可以跑五个工位;需求上升时,加到五个人,产出就上来,不用改布局、不用加设备。这一点在小批量多品种的工厂里非常值钱。
摆 U 型还要注意三点:
- 设备要小、要能移动:大型固定设备摆不进 U 型,硬摆就是浪费空间;
- 走一圈的距离要短:一个人 30 秒内能从第一道工序走到最后一道,才谈得上“一个人看全线”;
- 物料入口要在单元边上:不要在单元中间开口,否则补料会打断作业节奏。
四、代价:设备利用率会降
这是单元化最容易被忽略的一笔账。
功能式布局里,一台磨床可以服务所有产品,利用率能到 85%。做成单元后,每个单元配一台磨床,利用率可能只有 40%。
这笔账要算清楚:省下的搬运、在制、等待时间,值不值得多买几台设备。
- 值得的情况:批量小、交期紧、在制高、场地紧张——省下来的流动成本通常超过设备闲置的损失;
- 不值得的情况:大批量标准件、设备昂贵、产能已经吃紧——多买设备等于把产能摊薄。
算账的方法不复杂:把功能式布局下的搬运工时、在制资金占用、场地占用、交期延误损失加起来,和单元化多出来的设备折旧、设备闲置成本对比。哪边大,答案就在哪边。
五、过渡怎么做
不要一次全改。全厂推单元,风险太高,一旦产品结构变了,整个车间都要重摆。
先选一个产品族做试点,跑三个月,看交期和在制的变化,再决定是否推广。
试点选“量大、工艺稳定、团队配合度高”的那一类,成功率最高。量大的产品族,改善效果看得见,容易说服其他人;工艺稳定,不会因为产品变化把布局打乱;团队配合度高,遇到问题能一起解决,不会互相推。
试点期间要记录四个数:在制数量、生产周期、一次合格率、人均产出。四个月之后拿数据说话,比讲道理有用。
六、检查清单
- 这个产品族的工艺路线是否 80% 一致;
- 单元内的设备是否都是小型、可移动的;
- 一个人能不能在 30 秒内从第一道工序走到最后一道;
- 换型时间是否已经降下来——否则单元内换型会拖垮产出。
最后一条最容易被跳过。很多人以为做了单元就自然柔性了,其实不是:单元内换型时间长,一样是批量生产,只是把批量生产的毛病搬进了一个小圈子里。
七、常见的失败原因
单元化失败,通常不是布局画错了,是这三件事没跟上:
- 换型没降:单元做柔性,靠的是快速换型。换型还是 40 分钟,单元就变成了“小批量、高换型、低利用率”的三重损失;
- 批量没减:还在按大批量投料,单元里堆满在制,流动反而更差;
- 考核没改:还用设备利用率考核单元,工人自然会挑大批量做,单元的意义就没了。
布局是壳,换型、批量、考核是里子。壳换了里子没换,三个月就会退回原样。
如果你正在做新厂规划或者老厂改造,可以把平面图和产品结构发我,先免费看一遍有没有硬伤。
常见问题
什么产品适合做单元化?
三个条件同时满足收益最大:产品族工艺路线 80% 以上一致、批量小换型频繁、单件不大一个人能操作整线。重型件、超长件、需要大型专机的产品,硬做单元反而降低设备利用率。
单元化后设备利用率下降,正常吗?
正常,这是代价。功能式布局一台设备服务全厂,利用率可能 85%;单元化后每个单元配一台,可能只有 40%。要算总账:省下的搬运、在制、等待和交期损失,是否超过多买设备的成本。
单元化应该一次全改还是先试点?
先试点。选量大、工艺稳定、团队配合度高的产品族,跑三个月,记录在制、生产周期、合格率、人均产出,用数据决定是否推广。全厂一次改,产品结构一变就要重摆,风险太大。