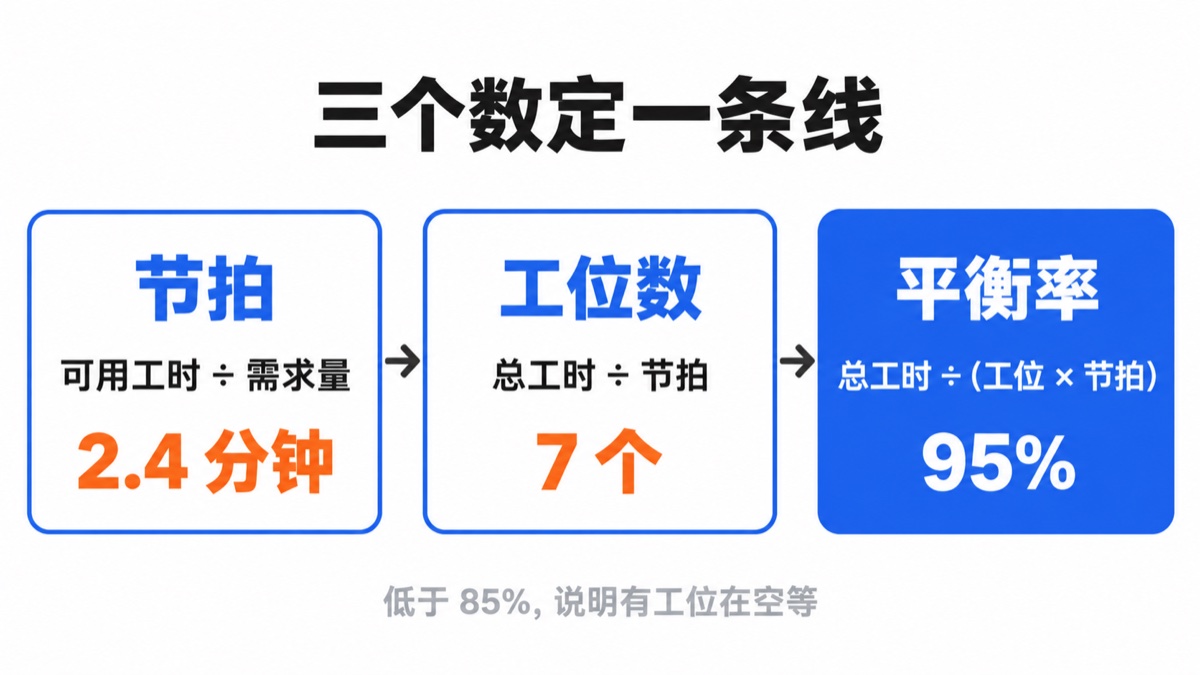
结论:一条线平衡不平衡,用三个数就能算出来:节拍、工位数、平衡率。节拍由客户需求定,工位数由单件总工时除以节拍定,平衡率低于 85% 就说明有工位在空等。线的产出由最慢的工位决定,改善从瓶颈开始,不是从最闲的开始。
一条线八个工位,第五个总在等活,第三个前面总堆着半成品。班长说“一直都这样”。
这不是员工快慢的问题,是线没设计平衡。三个数就能定一条线:节拍、工位数、平衡率。
这三个数是连着的:节拍定了,工位数才能算;工位数定了,平衡率才能评。顺序反了,线就配歪。
一、第一个数:节拍
节拍 = 可用工作时间 ÷ 客户需求量。
比如日需求 400 件,两班制可用 960 分钟,节拍就是 2.4 分钟——每 2.4 分钟要出一件。
这里最容易错的一点:节拍是客户给的,不是设备给的。很多企业按设备最快速度设计产线,做出来的线产能很漂亮,但客户一个月只要那么多货,结果就是做一批停一批,在制品堆成山。
算可用工时要扣掉班前会、保养、计划停机、休息时间。名义 960 分钟,真正能用于生产的时间往往只有 850 分钟左右,差出来的就是节拍算不准的来源。
二、第二个数:工位数
工位数 = 单件总工时 ÷ 节拍,结果向上取整。
接上例,单件总工时 16 分钟,16 ÷ 2.4 ≈ 6.7,向上取整是 7 个工位。
这个数能反过来体检现有产线:
- 现在有 8 个工位——要么产能过剩,要么工时统计不准;
- 现在只有 6 个——每个工位都在超节拍,必然堆活、必然加班;
- 算出来 7 个,实际也是 7 个——再看平衡率,判断分配是否合理。
向上取整是因为工位不能是半个。取整之后多出来的那部分余量,会自然分摊到每个工位上,这也是平衡率很难做到 100% 的原因。
三、第三个数:平衡率
平衡率 = 总工时 ÷(工位数 × 节拍)。
7 个工位、节拍 2.4 分钟,理论产能是 16.8 分钟;实际总工时 16 分钟,平衡率 95%,很不错。
判断标准可以简单记:
| 平衡率 | 说明 | 怎么办 |
|---|---|---|
| 90% 以上 | 分配合理 | 保持,重点转向瓶颈改善 |
| 85%–90% | 轻微不均 | 调整作业元素分配 |
| 85% 以下 | 明显有空闲工位 | 重新拆分工序,必要时减工位 |
平衡率低,本质上是作业元素拆分得不均匀。有的工位任务重,有的工位任务轻,中间又没有缓冲,结果就是忙的忙死、闲的闲死。
四、瓶颈决定一切
线的产出由最慢的工位决定。改善非瓶颈工位,只会让它更闲,在制品只会堆得更多。
判断瓶颈的方法很简单:看哪个工位前面堆的半成品最多、后面等的时间最长。改善就从那里开始,把它的作业元素拆出去,交给空闲的工位。
这里有个常见的误区:看到某个工位闲着,就给它加活。加完之后,那个工位不闲了,但产出没变——因为瓶颈还在原来的地方。正确的顺序是先把瓶颈的活分出去,再看新的平衡。
五、布置形态也很重要
| 形态 | 适合什么 | 好处 |
|---|---|---|
| 直线型 | 工序少、节拍长、品种稳定 | 流程清楚,物料单向流动 |
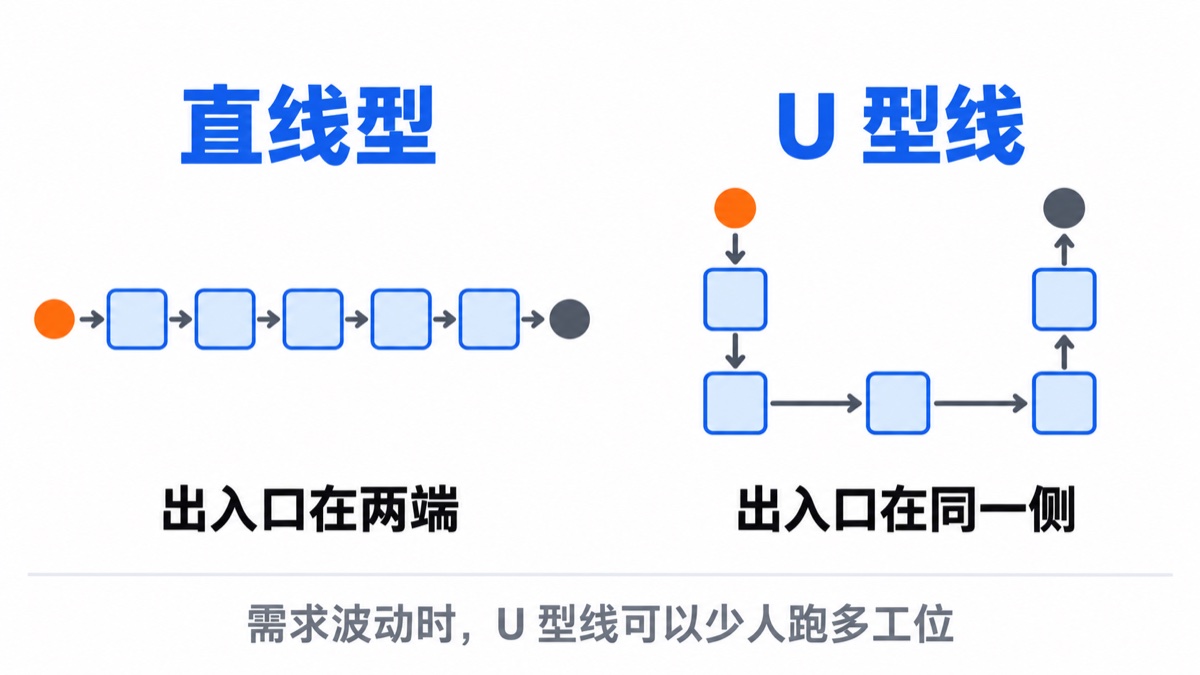
| U 型线 | 工序多、需求有波动、多品种 | 出入口同侧,人员可弹性调配 |
U 型线出入口在同一侧,便于一个人看多台设备,也便于人员弹性调配——需求下降时,三个人可以跑五个工位;需求上来时,加人就能加产出,不用改布局。
直线型的优势是简单,问题是灵活性差。一条二十米的直线,需求变了想缩人,中间环节一空,整条线的节奏就断了。
六、设计时守住三条
- 作业时间接近节拍:每个工位的作业时间尽量接近节拍,差距控制在 10% 以内;
- 出入口同侧:物料入口和成品出口放在同一侧,减少搬运和交叉;
- 在制品位只留 1–2 件:给每个工位留出在制品位置,但只留 1–2 件,多了就是掩盖问题。
第三条最容易被忽略。工位之间堆满在制品,看起来生产很热闹,实际上把平衡问题藏起来了——你不知道到底是哪个工位慢,因为都有货可以做。
七、一个常见的例子
八个工位的线,第五个总在等活,第三个前面总堆着半成品。按三个数算一遍:节拍 2.4 分钟,单件总工时 16 分钟,应该是 7 个工位,平衡率 95%。
实际情况是 8 个工位,平衡率只有 83%。多出来的那一个工位,任务被拆得很碎,所以总在等;第三个工位承担了接近两个节拍的活,所以前面一直堆。
调整办法不是加人,是把第三个工位的部分作业元素挪给第五个,再把第八个工位的活并回去。改完之后工位从 8 个减到 7 个,产出不变,人少一个。
如果你正在做新厂规划或者老厂改造,可以把平面图和产品结构发我,先免费看一遍有没有硬伤。
常见问题
节拍怎么算?
节拍 = 可用工作时间 ÷ 客户需求量。可用工时要把班前会、保养、计划停机、休息时间扣掉,不能直接用名义工时。节拍由客户需求决定,不是由设备速度决定。
平衡率多少算合格?
一般 85% 是及格线,90% 以上算好。低于 85% 说明有工位明显空闲,作业元素拆分不均匀,需要重新分配。平衡率很难做到 100%,因为工位数要向上取整,天然会留出余量。
线不平衡,先加人还是先调工序?
先调工序。找到瓶颈工位,把它的作业元素拆出去给空闲工位,产出就能提上来。直接加人往往只是增加了非瓶颈的产能,在制品堆得更多,产出不变。