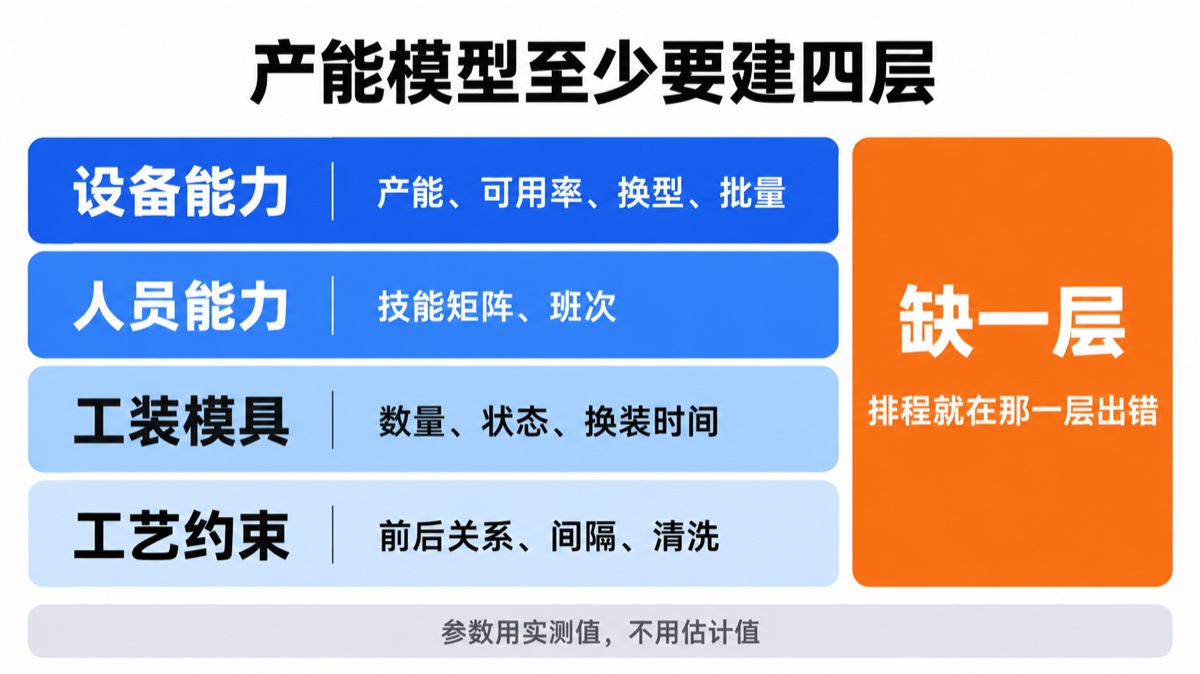
结论:产能模型至少要建四层:设备能力、人员能力、工装模具、工艺约束。只给每台设备填一个“每天能做多少”,排程必然失真。关键参数要用实测值——理论产能看设备手册,可用率看历史 OEE,换型时间实测,批量限制看工艺要求。模型不要求 100% 准,但误差要稳定,并且有人定期维护。
很多企业建产能模型,就是给每台设备填一个“每天能做多少”。这个模型太粗,排程必然失真。
原因很简单:同一台设备做不同产品,节拍不一样;同一个产品换不同模具,换型时间不一样;同一班次,有没有熟练工,产出也不一样。用一个数字代表一台设备,等于把这些差异全部抹平。
一、一个数字为什么会失真
假设某台设备标称“每天 500 件”。实际排程时会发现:
- 做 A 产品,节拍快,一天能做 600 件;
- 做 B 产品,需要精密装夹,一天只能做 350 件;
- 换型一次 40 分钟,一天换三次,就少做将近 200 件;
- 新员工操作,产出再打八折。
这些差异,一个“500 件/天”的数字全都表达不了。排程系统按 500 件算,算出来的计划自然做不出来。
更麻烦的是,计划员知道这个数字不准,于是每次排完还要手工修一遍,系统的价值就只剩“生成一张草稿”。
二、至少要建四层
| 层 | 建什么 | 关键参数 | 数据来源 |
|---|---|---|---|
| 设备能力 | 每台设备能做什么、做多快 | 理论产能、可用率、换型时间、批量限制 | 设备手册、历史 OEE、现场实测 |
| 人员能力 | 谁能操作哪台设备 | 技能矩阵、班次安排、人员数量 | 人事档案、技能认证记录 |
| 工装模具 | 模具有多少、能不能用 | 数量、可用状态、换装时间 | 模具台账、维修记录 |
| 工艺约束 | 工序之间怎么衔接 | 前后关系、最小间隔、清洗要求 | 工艺文件、质量要求 |
四层缺一层,排程就会在那一层出错。最常见的是只建了设备层,人员、模具、工艺全靠计划员脑子补,系统排出来的结果只能当参考。
三、关键参数怎么取
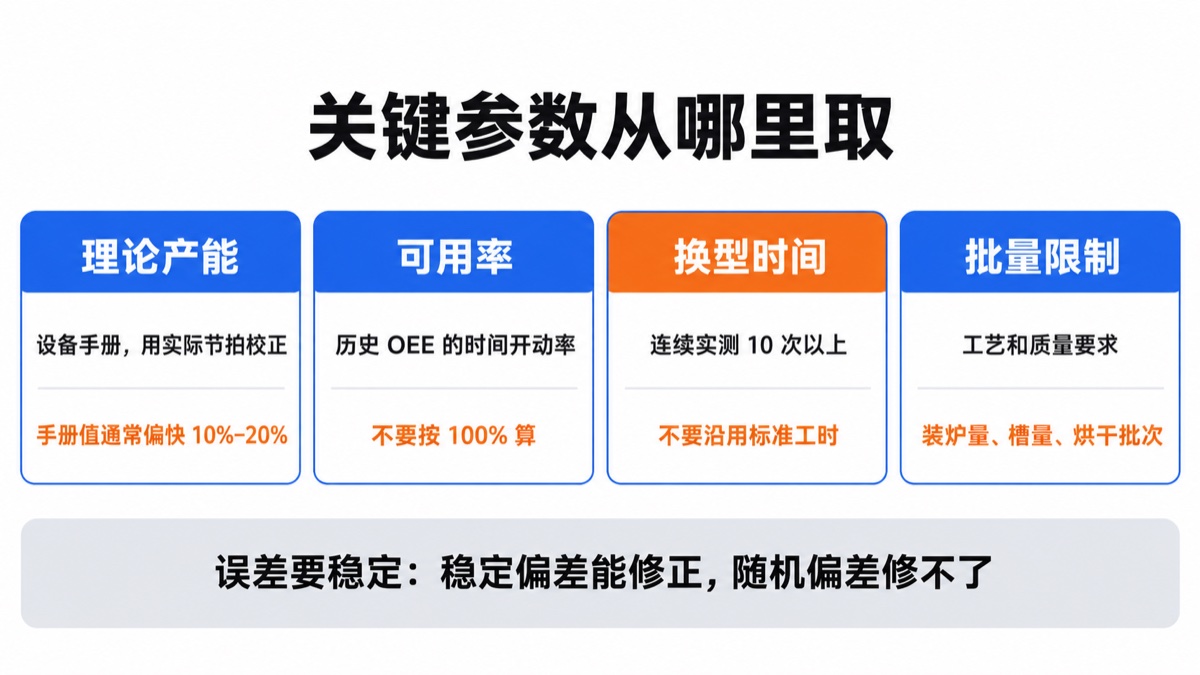
- 理论产能:看设备手册或铭牌,但要用实际节拍校正。手册上的速度通常是理想状态,实际会慢 10%–20%。
- 可用率:看历史 OEE 里的时间开动率,不要用 100%。新设备可以取高一些,老设备要按实际。
- 换型时间:必须实测,不能看标准工时。实测方法是连续记录 10 次以上换型,取平均值和波动范围。
- 批量限制:看工艺和质量要求,比如热处理炉的装炉量、电镀槽的最小批量、烘干的批次限制。
有一条原则:不要用“估计值”。估计值会让排程结果无法解释——计划员不知道系统为什么这么排,车间也不知道为什么做不完,最后只能回到 Excel。
四、精度要求:误差要稳定
产能模型不要求 100% 准确,那做不到。要求的是误差稳定:
- 稳定偏差:系统性地偏高或偏低,可以靠一个系数修正,比如统一乘 0.9;
- 随机偏差:今天偏高、明天偏低,没法修,只能回去补数据。
所以建模型时,先做一轮“回测”:拿过去一个月的实际产出,和模型算出来的对比。偏差方向一致,说明模型可用;偏差忽高忽低,说明参数或数据有问题。
五、维护机制
没有维护,模型半年就废了。维护要定三件事:
- 触发条件:设备改造、工艺变更、人员调整、新产品导入,都要更新模型;
- 责任人:设备参数归设备部,人员技能归生产部,工艺约束归工艺部,不能都推给计划;
- 频率:每季度做一次全面复核,每月抽查关键设备。
维护记录也要留痕:谁改的、为什么改、改前改后是多少。否则下次排程出问题,没人说得清是模型错了还是数据错了。
六、一个例子
某企业上 APS 前,产能模型只有一张 Excel:每台设备一个日产能。上线后计划员发现,排出来的计划总是偏乐观,车间每天完不成。
回头补模型:先实测换型时间,发现平均是标准工时的 1.8 倍;再补人员技能矩阵,发现三台关键设备只有两个人会操作,班次一排就冲突;最后补模具台账,发现两套模具正在维修,系统里却显示可用。
三项补完,模型算出来的计划第一次和车间实际对得上。计划员说了一句很实在的话:“以前不是系统不会排,是它不知道真实情况。”
如果你的排程靠 Excel 和老师傅的经验撑着,可以聊聊现在最卡的是哪一段。
常见问题
产能模型需要多精确?
不要求 100% 准确,要求误差稳定。系统性偏差可以用系数修正,随机偏差没法修。建好后用过去一个月的实际产出回测:偏差方向一致就可用,忽高忽低就要回去补数据。
产能模型只建设备层够不够?
不够。至少要有设备、人员、工装模具、工艺约束四层。只建设备层,人员技能、模具可用状态、工序间隔都靠计划员脑子补,系统排出来的结果只能当参考。
产能模型多久维护一次?
设备改造、工艺变更、人员调整、新产品导入时立即更新;每季度做一次全面复核,每月抽查关键设备。维护要定责任人和记录,否则半年后模型就失真了。