最后更新:2026-11-13
齐套老翟 翟卫东|计划 · 齐套 · 交付
换模从 60 分钟降到 30 分钟,现场庆祝了一轮。一个月后看仓库,库存还是老样子。翻开计划,原来每次还是跑 400 件,四天才开一次批。
换型节省先改变的是设备可用时间。想让库存跟着变,计划员要把省下的时间用到新的批量和频次上。
一、算四天里的换型账
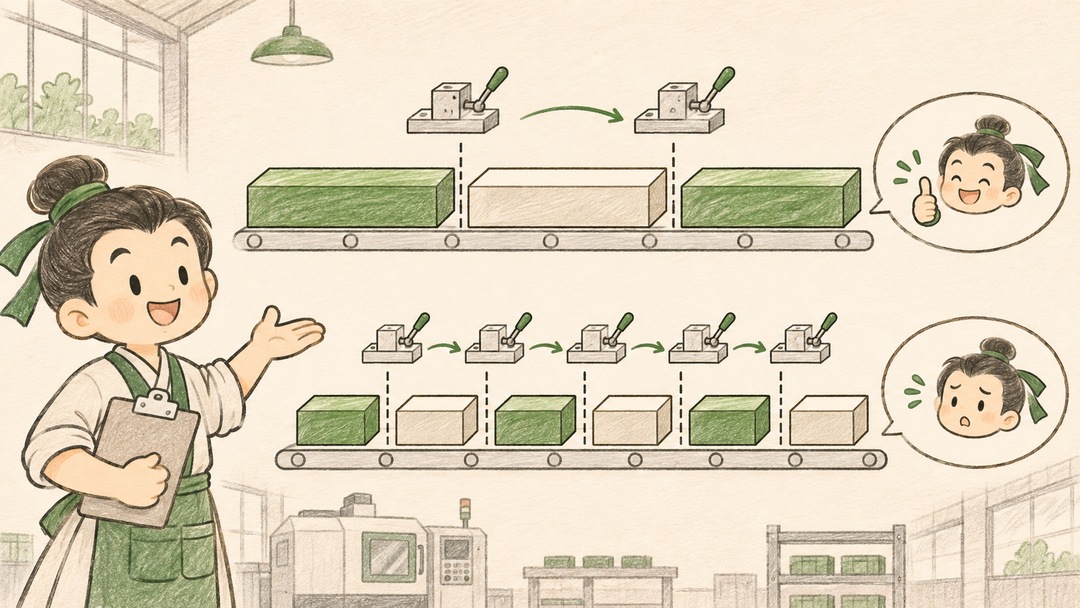
演示料号稳定日耗 100 件,原方案四天生产一次,每次 400 件。新方案两天生产一次,每次 200 件。假定四天总需求一样、每次投产均计一次换型,两方案生产工时和安全库存相同。
| 指标 | 原来 | 新方案 |
|---|---|---|
| 四天内开批次数 | 1 | 2 |
| 单次换型 | 60 分钟 | 30 分钟 |
| 四天换型合计 | 60 分钟 | 60 分钟 |
| 每批数量 | 400 件 | 200 件 |
| 估算平均周期库存 | 200 件 | 100 件 |
在用量稳定、瞬时整批补足的简化条件下,平均周期库存约是半批。新方案减少约 100 件周期库存,安全库存假设不变。真实生产是逐步入库、消耗也会波动,拿现场记录再看平均量。
二、先把频次排进设备日历
这 30 分钟省在哪台机、哪个班次?哪几个料要共用它?如果节省出来的时间被别的单占用,想要两天开一次批就没有落脚点。把新频次写入生产规则,检查最小批量、包装倍数和配送节拍能否配合。适合试点的料要有较稳定的重复消耗。
三、同时看缺料和换型工时
选一个料,先跑两周。每次记开批时间、产出量、换型实际分钟数、最低库存和缺料次数。如果频次更高但没有按时补回,先处理开批或放行延误。新的节奏稳定后,用实际库存验证少掉的那部分。
配套工作表
工作表含演示算例和可打印的空白表。在同一个计划周期比较换型总分钟、生产批量和平均周期库存。
作者为翟卫东,精益数字化顾问,关注离散装配的计划、齐套和交付。