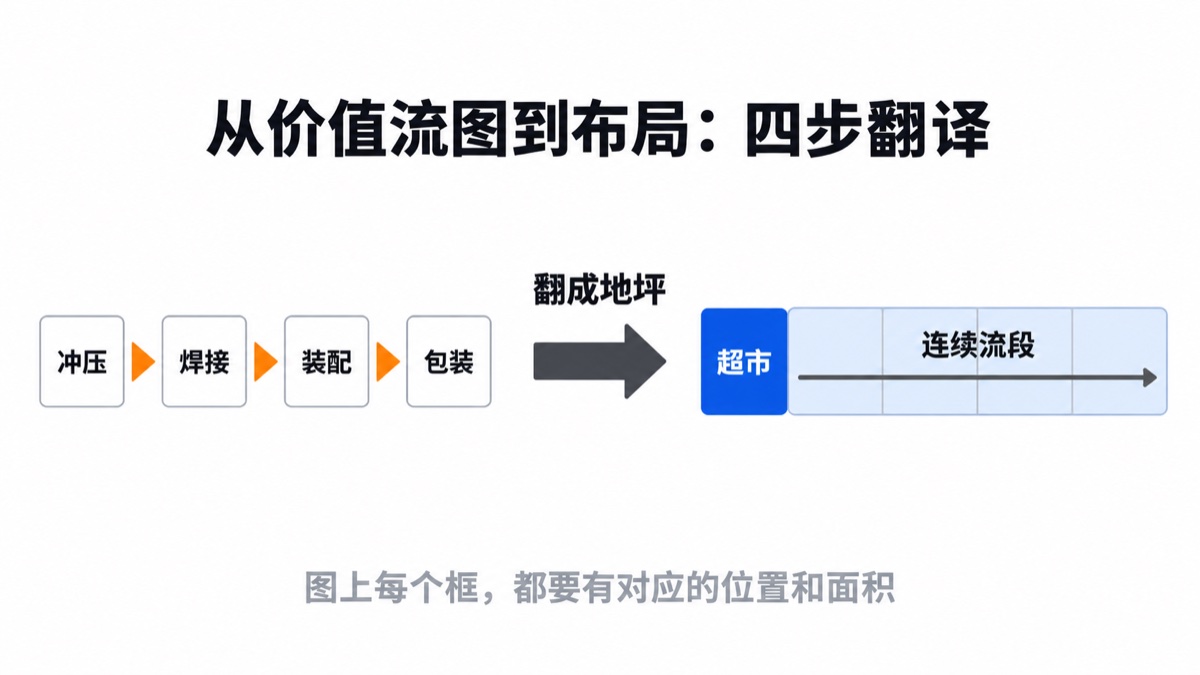
结论:未来状态价值流图画完贴在墙上,通常就停在墙上了。原因是图和布局之间缺一步翻译。翻译分四步:圈出连续流段、定超市位置和面积、把箭头画成物流路径、校核产能。四步做完,图上的每一个框才有对应的地坪和通道。
未来状态价值流图画得很漂亮,贴在墙上,然后就没有然后了。
问题不在图,在图和布局之间缺了一步翻译。价值流图画的是“流程怎么走”,布局画的是“东西放在哪”,中间要有人把前者翻成后者。没人翻,图就只是装饰。
一、为什么图和现场对不上
价值流图上的框是工序,箭头是流动,三角形是库存。但现场没有“工序”,只有设备;没有“流动”,只有通道;没有“三角形”,只有一堆料架。
所以翻译要回答三个问题:哪几个工序必须挨着?库存放在哪、放多大?料从哪走到哪?
这三个问题不回答,布局就只能凭经验摆,摆完再回头说“图太理想、做不到”。
二、第一步:圈出连续流段
未来图里,哪些工序之间没有库存三角形,就是连续流段。这一段在布局上必须挨着,中间不能隔墙、不能隔通道。
连续流段通常 3–7 个工序。太长了不好平衡——一个工位停线,整段停;太短了收益有限——省下的搬运还不够折腾。
圈的时候按产品族圈,不要全厂一张图。不同产品族的连续流段不一样,圈在一起,布局必然打架。
三、第二步:定超市位置
图上有库存三角形的地方,就是超市或缓冲。布局上要给它明确的位置和面积,不能“到时候再说”。
面积算法:
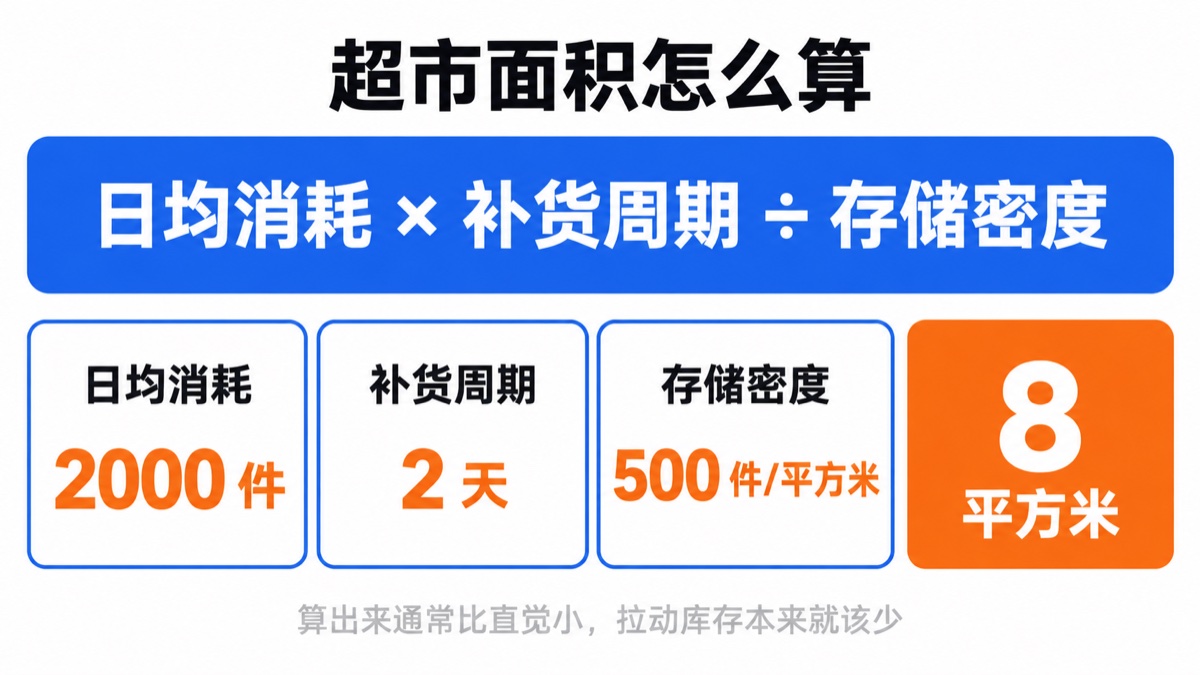
超市面积 = 日均消耗 × 补货周期 ÷ 单位面积存储密度
举例:某物料日均消耗 2000 件,补货周期 2 天,每平米能存 500 件,面积 = 2000 × 2 ÷ 500 = 8 平方米。
算出来通常比想象的小,因为拉动库存本来就该少。很多工厂给超市留了 50 平米,实际按拉动算只要 10 平米,多出来的 40 平米最后都堆了呆滞料。
位置也有讲究:超市要放在连续流段的入口,不要放在车间角落。放角落,取料要走远路,工人自然会一次多拿,拉动就退化成推动。
四、第三步:画物流路径
把未来图的箭头翻译成布局上的路线:从原料超市到连续流段,从连续流段到成品超市,从成品超市到发货。
每条路径都要满足三条:
- 不穿越作业区:料车从工位中间穿过去,既有安全风险,也打断作业;
- 不回头:回头路意味着交叉,交叉意味着等待和碰撞;
- 宽度够:按实际车型定宽度,双向叉车 3.5 米左右,只走人的 1.2 米左右。
画路径的时候用手绘就行,不用一上来就上软件。手绘的好处是快,改十版也不心疼。
五、第四步:校核产能
未来图的节拍是按需求算的。落到布局上要检查两件事:
- 设备数量够不够:连续流段里每道工序的设备数 = 该工序单件工时 ÷ 节拍,向上取整;
- 瓶颈有没有留扩产空间:瓶颈工序周边要留出加一台设备的位置,不然一年后产能不够,又得重摆。
这一步最容易被跳过。图画得漂亮,设备数量按理论算,落地发现少一台,整段的节拍就断了。
六、一个常见错误:画得太理想
把未来图画成“理想状态”,设备数量、班次、人员全按最优假设。落到布局上发现根本买不起、招不到人。
未来状态要现实:在现有约束下,未来半年到一年能做到的样子。太理想化的图,没人会去实现,最后变成墙上的一张装饰画。
判断标准很简单:图上每一个变化,能不能说出谁来做、花多少钱、什么时候做完。说不出来,就是理想态,不是未来态。
七、落地顺序
四步做完,落到布局上还有顺序:
- 先定连续流段的位置:这是骨架,动了整张图都要重画;
- 再定超市和通道:这是血管,决定料怎么流;
- 最后摆放单体设备:这是肌肉,可以逐个调;
- 留出扩展位:每个连续流段边上留一块空地,标注“预留扩产”,不要临时堆料。
顺序反了,先摆设备再想流程,最后一定是设备摆得满满当当,通道挤得转不开身。
如果你正在做新厂规划或者老厂改造,可以把平面图和产品结构发我,先免费看一遍有没有硬伤。
常见问题
价值流图怎么落到布局上?
四步翻译:圈出没有库存三角形的连续流段,定超市的位置和面积,把箭头画成不穿越、不回头、宽度够的物流路径,最后按节拍校核每道工序的设备数量。
超市面积怎么算?
超市面积 = 日均消耗 × 补货周期 ÷ 单位面积存储密度。算出来的数通常比直觉小,因为拉动库存本来就少。多留的面积最后多半堆了呆滞料。
未来状态图画得太理想怎么办?
把时间范围收到未来半年到一年,在现有约束下画。判断标准是图上每个变化都能说清谁来做、花多少钱、什么时候完成。说不出来就是理想态,落地必然失败。