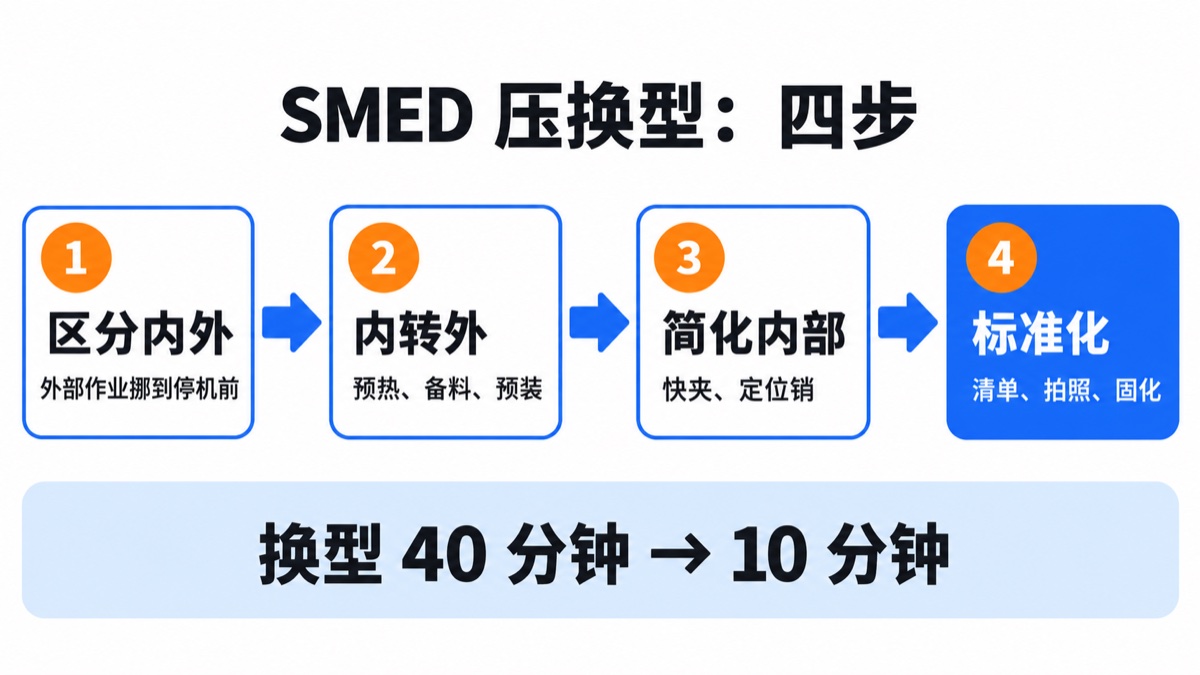
结论:换型时间压不下来,布局怎么改都没用。换型决定三件事:批量、在制、布局形态。SMED 分四步——区分内外部作业、内部转外部、简化内部作业、标准化固化。换型从 40 分钟压到 10 分钟,批量才降得下来,单元和混流布局才站得住。
有家厂抱怨交付慢,做了布局优化、加了设备,交期只提前了两天。
去看现场:一天换五次型,每次 40 分钟。两班 960 分钟,200 分钟在换型,还没算调试和首件检验。
换句话说,四分之一的产能花在“准备干活”上,不是花在“干活”上。这种情况下改布局,只是让产品在车间里跑得更顺一些,但可用的产能总量没变。
一、先算清楚换型吃掉多少
算法很简单:每天换型次数 × 每次换型时间 ÷ 每天可用工时。
上例:5 次 × 40 分钟 = 200 分钟,占 960 分钟的 21%。如果算上换型后的调试、首件检验、试产报废,实际损失往往到 25%–30%。
这个数一出来,很多争论就没必要了:不是排程不会排,不是工人不努力,是产能在换型环节漏掉了。
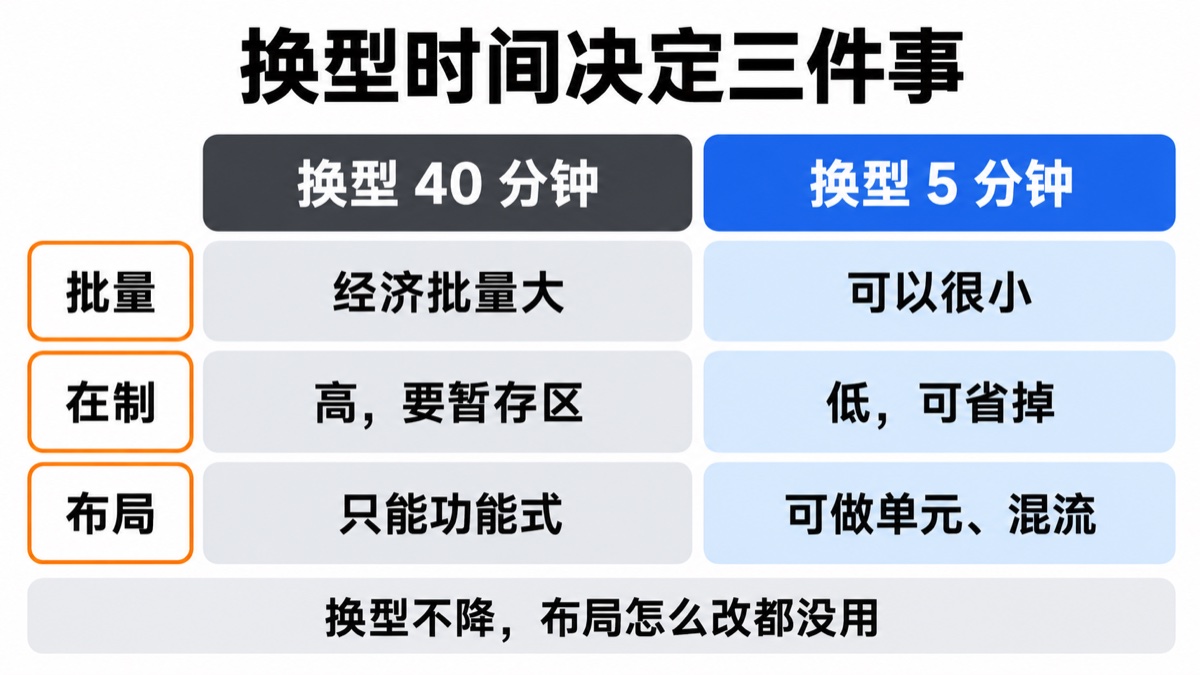
二、换型时间决定三件事
| 决定什么 | 换型 40 分钟 | 换型 5 分钟 |
|---|---|---|
| 批量 | 经济批量大,一次做够本 | 批量可以降到很小 |
| 在制 | 批量大,在制高,要更多暂存区 | 在制低,暂存区可以省掉 |
| 布局形态 | 只能做功能式,靠批量摊薄换型 | 可以做单元、做混流 |
这三件事是连锁的:换型慢 → 批量大 → 在制高 → 需要暂存区 → 布局被迫做大 → 搬运距离变长 → 交付更慢。很多工厂想从最后一环解决,其实要从第一环下手。
三、SMED 的四步
第一步:区分内外部作业
必须停机才能做的叫内部作业,不停机也能做的叫外部作业。先把外部作业——找工具、找模具、找图纸、领料——全部挪到停机之前。光是这一步,通常能砍掉 30% 的换型时间,因为大量时间花在“找”上,不是“换”上。
第二步:把内部转外部
预热、备料、预装夹具,都可以提前做。模具提前预热到工艺温度,停机后直接装;夹具提前组好,不用现场拧;物料提前配齐,不用等叉车。
第三步:简化内部作业
快夹替代螺栓、定位销替代找正、颜色管理替代确认。螺栓从 12 颗减到 2 颗,时间就能砍一半。这一步要动手改工装,投入不大,收益最直接。
第四步:标准化并固化
把换型步骤写成清单,拍照贴在设备旁,谁来做都一样。没有清单,改善成果会随人走——老师傅在的时候 15 分钟,换个人就回到 40 分钟。
四、一个注塑厂的例子
某注塑厂换模从 48 分钟降到 9 分钟,靠的是三件事:模具预热车、快换夹紧、换模清单。投入不到十万,产出相当于多了一台设备。
换型降下来之后,批量从 3000 降到 800,在制降了六成,原本要新建的暂存区也不用建了。
这个例子里最值钱的不是那 39 分钟,是它连锁带来的三件事:批量降了、在制降了、场地省了。换型改善从来不是单点收益。
五、布局要配合的两点
- 换型工具就近放:模具、扳手、清单放在设备 3 米内,不要放在工具间。走一趟工具间来回十分钟,一天五次就是五十分钟;
- 留出换型的作业空间:换模需要推车进出、需要人站在两侧,这部分空间在精细布局时就要留,不能事后挤。很多新厂规划把设备排得很密,投产后才发现换模转不开身。
这两点在图纸阶段就要画进去。等到设备装好再改,成本就是停产。
六、怎么开始:先录一次像
SMED 不需要先买设备,第一步是录一次完整的换型过程。找两个人,一个录像,一个掐表,把从最后一件合格品下线到第一件合格品产出的全过程录下来,然后逐帧看。
看的时候只问三个问题:哪些动作可以不停机做、哪些动作在等、哪些动作在找。答案通常会让人意外——真正拆装夹具的时间往往只占三分之一,剩下的都在找来、等来、走到别处去。
录三到五次,取平均,就是你的基线。改善前后用同一套标准对比,才谈得上收益。
七、常见误区
- 只改布局不改换型:布局改完,换型还是 40 分钟,柔性上不去,投入打水漂;
- 只买快换夹具不改流程:夹具换了,找模具、等叉车、试模的环节还在,总时间降不下来;
- 换型改善后不降批量:这是最常见的浪费。换型从 40 分钟降到 10 分钟,批量还是 3000,等于把改善的收益锁在仓库里。
换型改善的收益,要主动去兑现:降批量、减在制、改布局、缩交期。不兑现,它就只是一个漂亮的数字。
如果你正在做新厂规划或者老厂改造,可以把平面图和产品结构发我,先免费看一遍有没有硬伤。
常见问题
换型时间一般能压到多少?
取决于设备和工装。用 SMED 四步,多数企业先把外部作业挪出去,就能降 30% 左右;再改快夹、定位销,通常能压到原来的一半以内。具体目标要看实测,不能拍脑袋定。
换型改善和布局改造,先做哪个?
先做换型。换型不降,批量降不下来,在制降不下来,单元布局也站不住。换型改善投入小、见效快,做完再看布局,方向会更清楚。
换型降下来了,为什么交付没变快?
常见原因是批量没跟着降,改善的收益被锁在库存里;或者排程规则没改,还在按大批量合并订单。换型改善之后,要主动调批量、调排程、调布局,收益才会释放出来。