结论:车间产能不是设备数量相加,是最慢那台(那道工序)决定的。找瓶颈看三个信号:前面永远堆着活、负荷率(需求工时 ÷ 可用工时)大于 1、长期靠加班才能完成。排程上做三件事:瓶颈不允许多余换型、瓶颈前设缓冲、非瓶颈服从瓶颈。瓶颈会转移,要定期重算。
车间有 30 台设备,产能到底多少?答案不是加起来,是最慢那台决定的。
这就是约束理论的核心:系统的产出由瓶颈决定,非瓶颈再快,也只是增加在制。排程的第一步,不是排所有设备,是先找到瓶颈,再围绕它排。
一、为什么产能由瓶颈决定
假设一条线有三道工序:A 每小时 100 件,B 每小时 60 件,C 每小时 80 件。整条线的产出是多少?是 60 件,不是 100,也不是 80。
A 做出来的半成品会在 B 前面堆起来,C 只能等 B 的产出。B 就是瓶颈,整条线的节拍由它决定。
这也解释了一个常见现象:设备看起来很忙,产出却上不去。因为忙的是非瓶颈,瓶颈在等料、等换型、等维修。
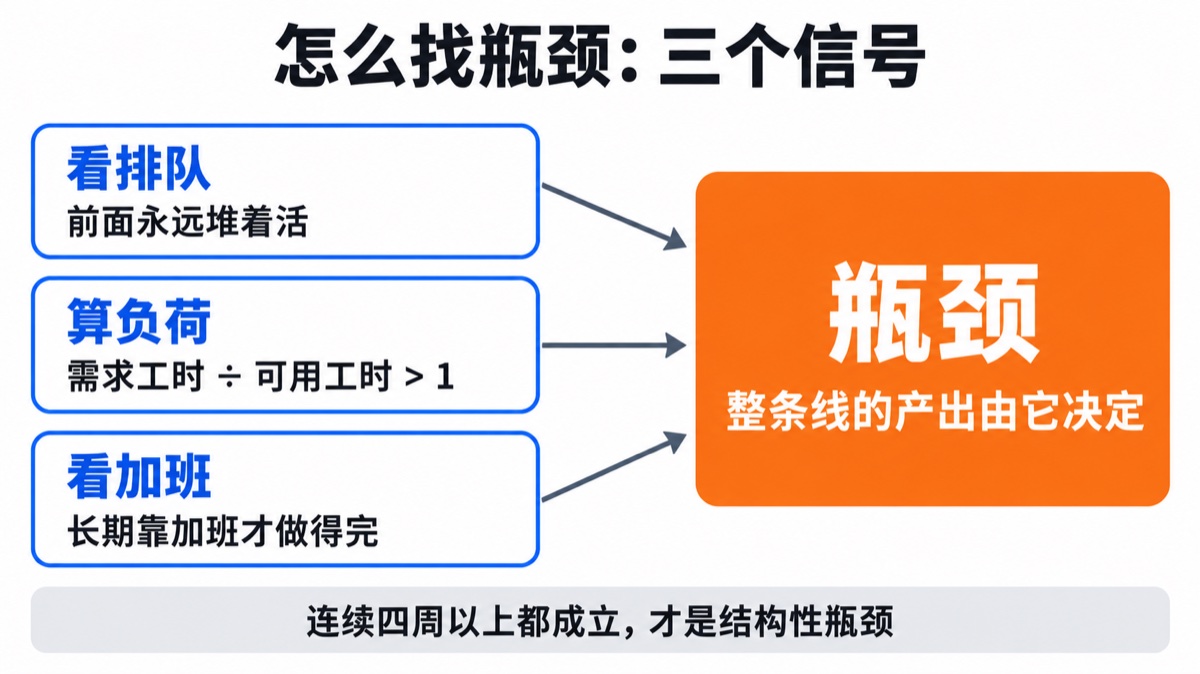
二、怎么找瓶颈:三个信号
1. 看排队
前面永远堆着活的那台设备,就是瓶颈。不用算,去现场看:哪台机器旁边在制品最多、等待时间最长,答案就在那里。
2. 算负荷
用“需求工时 ÷ 可用工时”算负荷率。大于 1 的,就是产能不够的工序。
例如某台设备每周可用 400 小时,订单需求 480 小时,负荷率 1.2,就是瓶颈。负荷率在 0.9–1.0 之间,说明接近满负荷,也要重点关注。
算负荷要注意两点:可用工时扣除班次、保养、计划停机;需求工时按实际节拍算,不要用理论最快速度。
3. 看加班
长期靠加班才能完成的那道工序,也是瓶颈。加班是把未来的产能提前用掉,短期能顶,长期会掩盖问题。
三、怎么判断“真瓶颈”
三种方法指向同一台设备,基本可以确认。但还要分辨两种假象:
- 理论工时 vs 实际节拍:标准工时写的是 10 分钟,实际做 15 分钟,按理论算负荷会低估;
- 临时瓶颈 vs 结构性瓶颈:某台设备坏了、某个老师傅请假,短期排队,不代表长期产能不足。
判断方法很简单:看连续四周以上的数据。持续排队、持续加班、持续负荷超 1,才是结构性瓶颈。
四、排程怎么处理瓶颈
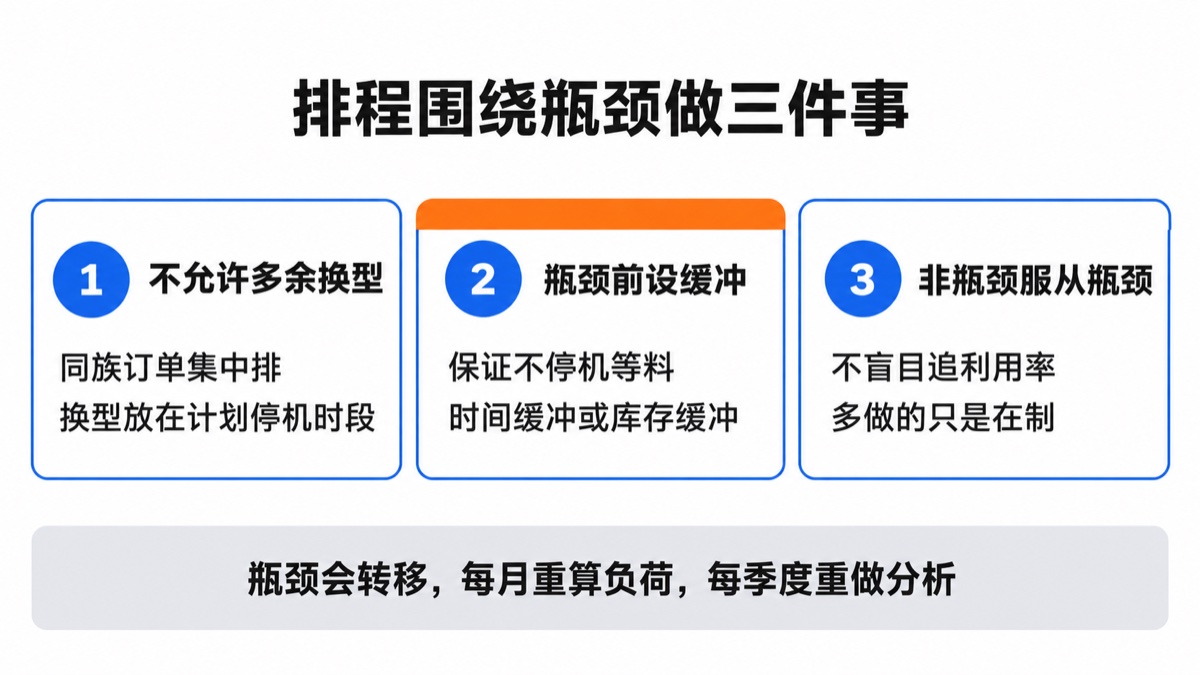
找到瓶颈之后,排程动作围绕三件事:
1. 瓶颈不允许多余换型
瓶颈每一分钟换型,都是整条线损失一分钟产出。同族订单集中排,把换型次数压到最低;换型时间长的订单,尽量安排在周末或计划停机时段。
2. 瓶颈前面设缓冲
保证瓶颈不停机等料。缓冲可以是时间缓冲(提前几小时备好料),也可以是库存缓冲(在瓶颈前放一定量的在制品)。缓冲不是越多越好,够用即可,多了就是库存。
3. 非瓶颈服从瓶颈
非瓶颈设备不要盲目追利用率。做多了只是在瓶颈前堆在制,占用资金和场地,还掩盖了真正的问题。非瓶颈的考核指标应该是“配合瓶颈的节奏”,不是“设备开满”。
五、瓶颈会转移
瓶颈改善之后,瓶颈往往跑到下一道工序。原来卡在 B,B 扩了产能,C 就变成新的瓶颈。
这意味着一件事:瓶颈不是一次定终身,要定期重算。建议每月看一次负荷率,每季度做一次完整的瓶颈分析。改善动作也要跟着瓶颈走,否则会出现“刚投完钱,瓶颈已经换地方了”。
举一个常见的场景:某企业瓶颈在热处理,于是加了一台炉子,产能翻倍。结果一个月后发现,产出只提升了不到两成——因为前道机加工供不上料,后道装配也消化不了。真正的约束已经从热处理转移到了机加工和装配之间的配套能力。如果不重新算负荷,下一笔投资很可能还会投错地方。
六、APS 能做什么,不能做什么
APS 能算出每个时段的设备负荷,把瓶颈可视化,还能模拟“加一班”“换模具”“插一单”对瓶颈的影响。这部分它比 Excel 强得多。
但判断“哪个是真瓶颈”,还是要靠现场数据。系统里的标准工时可能不准、设备实际节拍可能和理论差很多、临时停机不会自动记录。APS 给的是计算视角,现场给的是事实视角,两个要对上。
如果你的排程靠 Excel 和老师傅的经验撑着,可以聊聊现在最卡的是哪一段。
常见问题
瓶颈工序怎么快速找出来?
先看现场:哪台设备前面在制品最多、等待时间最长,通常就是瓶颈。再用负荷率验证:需求工时除以可用工时,大于 1 的工序产能不够。两个方法指向同一处,基本可以确认。
非瓶颈设备要不要考核利用率?
不建议单独考核。非瓶颈开得越满,瓶颈前堆的在制越多,资金和场地占用越大,还会掩盖瓶颈问题。非瓶颈应该考核“是否按瓶颈节奏配合”,而不是“设备开满”。
瓶颈改善了,为什么产出没提升?
常见原因是瓶颈转移了,新的瓶颈卡在下一道工序;或者瓶颈虽然提速,但前工序供料不足、后工序消化不了。改善后要重新算负荷,确认新的瓶颈位置,再决定下一步动作。