最后更新:2026-11-13
齐套老翟 翟卫东|计划 · 齐套 · 交付
从机加工到终检,一件产品实际动手不到一小时,计划却给了三天。走到现场发现,机台一直在转,零件也确实躺了很久。
想找到这三天里的等待,先挑一段边界清楚的流动,看有多少东西在里面、每天有多少东西真正出去。
一、先把件和天数算在同一个边界内
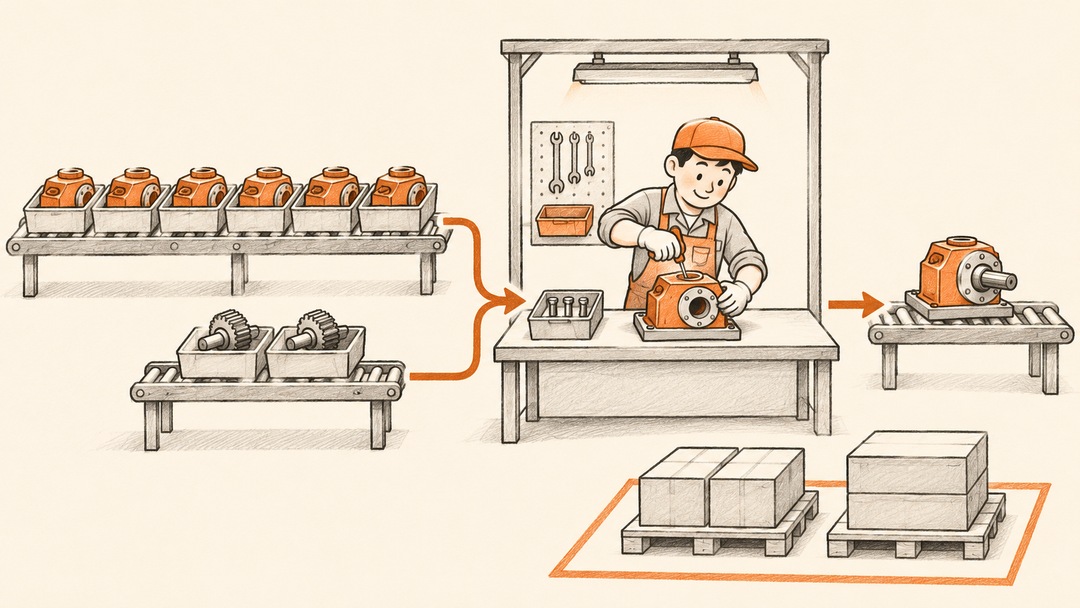
用一组演示数据。产品族 X 从机加工放行进入待装队列,到总装上线时离开。连续五个正常生产日,在同一时点数这段边界里的件数:110、125、120、130、115,平均 120 件。五天上线数是 38、42、40、41、39,日均 40 件。
在消耗和积压没有持续漂移的前提下,用平均在制量除以实际产出率,可粗估这段平均停留时间:120 ÷ 40=3 个生产日。这是一段流动的平均量,不能当作某张单的预计开工日。
二、把估算和一张真工单对起来
抽几张工单,记录机加工放行、齐套确认、总装上线。某一张已经齐套却等了两天,先查工位安排和顺序。另一张在库等了两天才齐套,先查缺件。两张都算在同一个队列里,下一步动作完全不同。
混了不同工序路线、不同计量单位,先按产品族或路线拆开。队列快速增大时,记录这种变化和缺口。短期内用平均在制除平均产出很容易把正在积累的问题盖过去。
三、想少等一天,要同时观察产出
如果日均上线还能稳定在 40 件,要把这段平均停留从三天降到两天,平均在制目标约是 80 件。先用分批释放或缩短交接节奏做小试点,连续观察上线量、缺料停线和滞留单。平均在制降了、上线也掉了,就要重新找缓冲该放在哪。
配套工作表
工作表含演示算例和可打印的空白表。按同一边界测在制量和产出,估算停留时间,再抽工单核对。
作者为翟卫东,精益数字化顾问,关注离散装配的计划、齐套和交付。