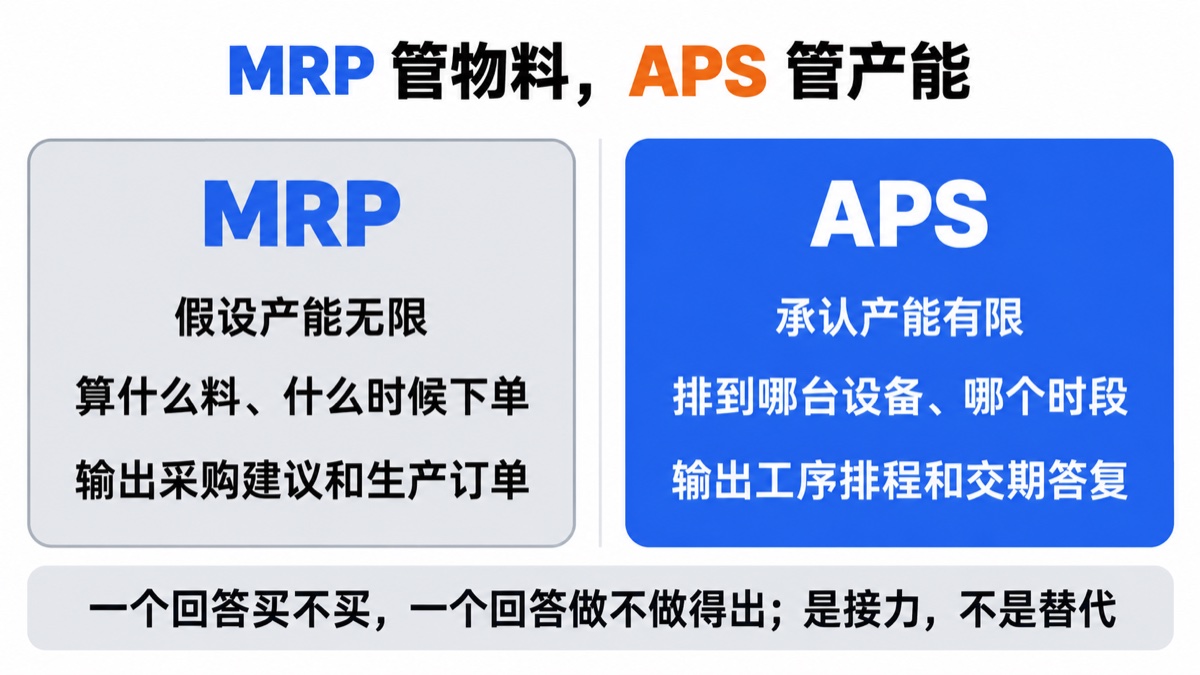
结论:MRP 和 APS 回答的是两个问题。MRP 假设产能无限,回答“什么物料、什么时候下单、下多少”;APS 承认产能有限,回答“哪台设备、哪个时段、按什么顺序做”。MRP 管物料需求,APS 管工序排程,两者是接力关系,不是替代关系。判断缺哪个,看车间症状:排了做不出来,缺 APS;缺料才发现,先补 MRP 和数据。
很多人问:已经有 MRP 了,为什么还要 APS?
因为 MRP 算出来的计划,车间做不出来。不是 MRP 算错了,是它从一开始就没打算回答“做得出来吗”这个问题。
一、两者回答的问题不一样
| 对比项 | MRP | APS |
|---|---|---|
| 回答的问题 | 需要什么物料、什么时候下单 | 哪台设备、哪个时段、按什么顺序做 |
| 产能假设 | 无限产能 | 有限产能 |
| 主要输入 | BOM、库存、在途、提前期 | 工艺路线、设备产能、班次、换型、模具 |
| 输出 | 采购建议、生产订单 | 工序级排程、设备负荷、交期答复 |
| 典型结果 | 计划“看起来可行” | 提前暴露冲突,排不下就说排不下 |
二、MRP 在算什么
MRP 的计算是三步:按 BOM 逐层展开需求、扣掉库存和在途、按提前期倒推下单日期。它算的是物料的时间点,不管工序之间的先后和设备的忙闲。
它的核心假设是产能无限:只要提前期够,就能做出来。现实是设备只有那么多,一个时段只能做一件事。所以 MRP 给出的计划,经常是“每一张单单独看都来得及,合在一起就做不完”。
这不是 MRP 的缺陷,是它的定位。它解决的是“要不要买、买多少”,不是“怎么排”。
三、APS 在算什么
APS 把工单排到具体设备、具体时段,考虑换型时间、班次、模具、人员技能、物料齐套。算出来的是“这张单在哪个时段、哪台设备上做”。
因为承认产能有限,APS 会“排不下”。这恰恰是它的价值:在投产之前就把冲突暴露出来,而不是等车间做到一半才发现某台设备根本腾不出来。
APS 还有一层价值是“可承诺交期”:接单的时候就能算出现在排进去什么时候能交,而不是先答应再想办法。
插单也是一样。传统做法是计划员凭经验判断“插进去影响哪几张单”,APS 能直接算出影响范围和新的交期,让销售和计划在同一个事实上讨论,而不是各说各话。
四、为什么不能互相替代
只上 MRP:物料需求算得再准,计划仍然“看起来可行”。车间拿到一堆工单,设备排不开,计划员只能靠 Excel 手工调,调完又和物料需求脱节。
只上 APS:排程再精细,物料不齐照样做不了。APS 能把工单排得很漂亮,但缺料的时候只能停工等料,排程立刻失效。
所以常见的情况是:MRP 管“要不要买”,APS 管“先做哪个”,MES 管“实际做到哪”。三者各管一段,靠接口连起来。
五、两者怎么配合
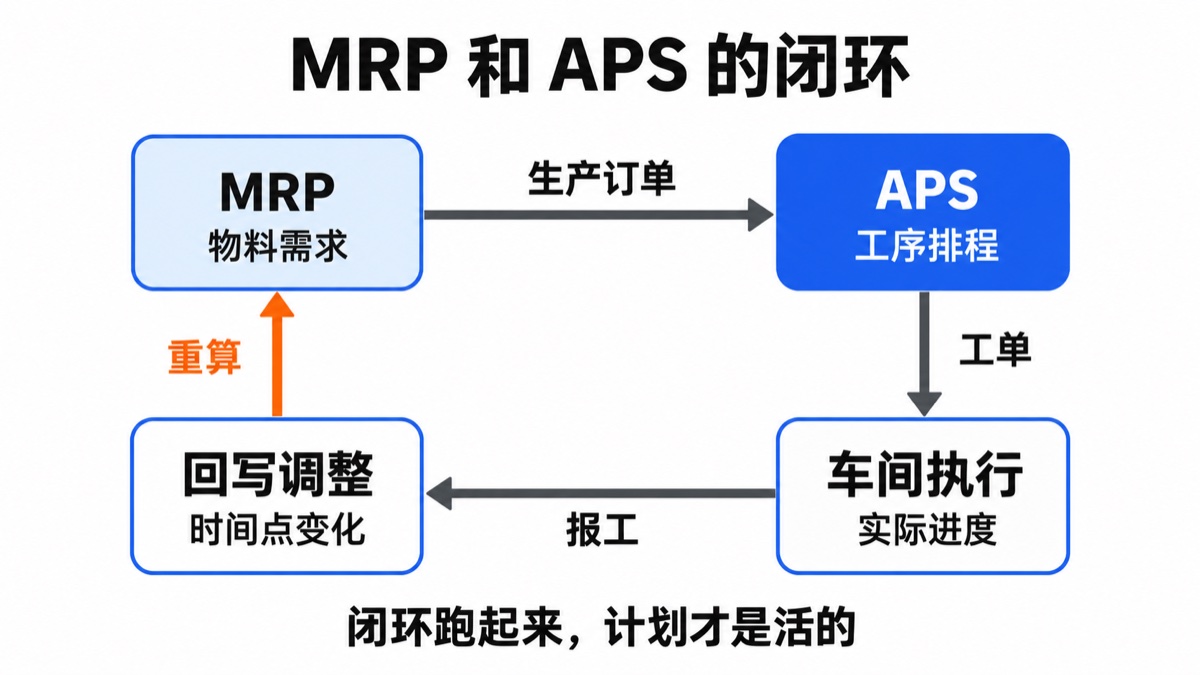
典型的闭环是这样的:
- MRP 按订单和预测算出物料需求,生成采购建议和生产订单;
- APS 拿到生产订单,按工艺路线、设备产能、物料齐套情况排出工序计划;
- 排程结果回写:工单的实际开工时间变了,物料需求的时间点也跟着变;
- MRP 重新计算,采购建议随之调整;
- 车间执行(MES 或手工报工)反馈进度,下一轮排程再修正。
这个闭环跑起来,计划才是“活的”。只跑一次、不回流,MRP 和 APS 就各自变成一张静态报表。
闭环的前提是数据能对上:物料编码、BOM、工艺路线、设备产能、班次日历,五个基础数据要在两个系统里一致。这也是为什么很多企业上了 APS,效果不如预期——不是算法不行,是数据没打通。
六、一个简单的判断方法
不用先争论“该不该上 APS”,看车间症状就能判断:
- 排了做不出来、设备忙闲不均、工单堆着等料:缺的是 APS,或者至少缺一个能看产能的工具;
- 经常缺料才发现、采购建议明显过量或不足:先补 MRP 和库存精度,APS 上去也救不了;
- 两个都有:先治数据,再上排程,顺序反了会同时失败。
还有一个更简单的自查:如果计划员每天花大量时间在 Excel 里手工排设备、算交期,那说明现有系统没有回答“做得出来吗”;如果计划员每天在追料、对账,那说明物料这一端还没理顺。
如果你的排程靠 Excel 和老师傅的经验撑着,可以聊聊现在最卡的是哪一段。
常见问题
有了 MRP,还需要 APS 吗?
看车间是否经常“排了做不出来”。MRP 假设产能无限,只能给出物料时间点;APS 承认产能有限,能把工单排到设备和时段。如果设备冲突、插单频繁、交期承诺靠拍脑袋,就需要 APS;如果主要问题是缺料,应先补 MRP 和库存精度。
APS 能替代 MRP 吗?
不能。APS 管工序排程,不负责完整的物料需求展开和采购建议;MRP 管物料需求,不管设备产能。两者是接力关系,APS 的排程结果会反过来影响物料需求的时间点,形成闭环。
上 APS 之前要先准备什么数据?
至少五项:物料编码、BOM、工艺路线、设备产能、班次日历。这五项要和 MRP/ERP 里的口径一致。数据不齐时,可以先做排产诊断,用 1–2 周把现状和缺口摸清楚,再决定是先补数据还是先上系统。