仓库布局:收货、存储、拣货、发货,四区怎么分
仓库乱,多半不是管理问题,是四个区的比例和位置从一开始就错了。收货堵门、存储不够、拣货绕路、发货排队,都能在布局上解决。
仓库布局:收货、存储、拣货、发货,四区怎么分 Read More »
精益工厂规划与现场改善的方法库。从价值流图到块状布局再到精细布局,从物流强度到线边超市,从规划立项评审到投产后的 5S 与安全红线,一条线讲清楚。
工厂规划最贵的错误发生在图纸阶段:设备摆下去、地面浇完、管线埋好,再改就是停产加返工。这些文章的目标是让规划阶段的判断有依据、有数字、有检查清单。
建议从这里读起
从当前状态到未来状态:价值流图怎么变成布局
产线设计:节拍、工位数、线平衡,三个数定一条线
单元化生产:把设备按产品摆,还是按工序摆
面积不够,先别急着租厂房:七个办法先榨一遍
工厂规划最常见的 20 个坑,逐条对照
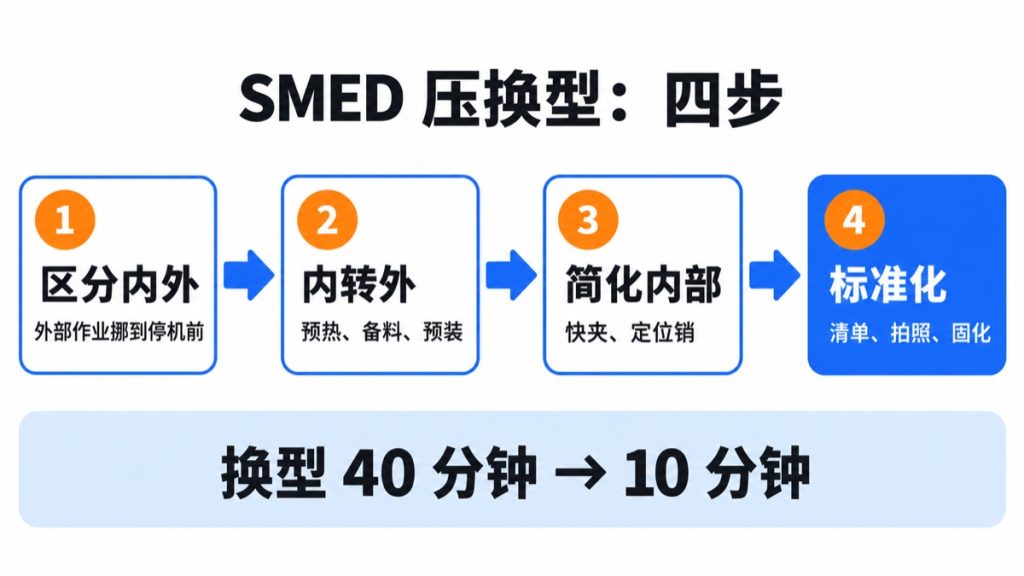
换型时间压不下来,布局怎么改都没用
精益智能工厂诊断:先量现状,再谈规划
常见问题
工厂规划应该先做什么?先量现状:产能、节拍、物流量、库存点位。没有这些数字,布局就是画图。价值流图是把现状变成数字的最快工具。
新厂房规划一般要多久?取决于规模,但图纸阶段通常占整个项目一半以上时间。压缩图纸时间往往意味着把问题留到施工和投产阶段,代价更高。
老厂改造和新厂规划有什么不同?老厂受既有建筑、管线、承重限制,可选方案少,但可以分步实施、边改边验证;新厂自由度大,一旦定错,改正成本也最大。
仓库乱,多半不是管理问题,是四个区的比例和位置从一开始就错了。收货堵门、存储不够、拣货绕路、发货排队,都能在布局上解决。
仓库布局:收货、存储、拣货、发货,四区怎么分 Read More »
同样面积的仓库,选错货架类型,存储量能差一倍。托盘规格、货架类型、通道宽度,三个变量决定空间利用率。
货架和托盘怎么选:空间利用率是算出来的 Read More »
几百种产品、每种几十件,用大批量的线体思路一定排不通。HMLV 的关键不是平衡率,而是换型、共线和柔性。
高混合低产量怎么排线:别用大批量的思路 Read More »
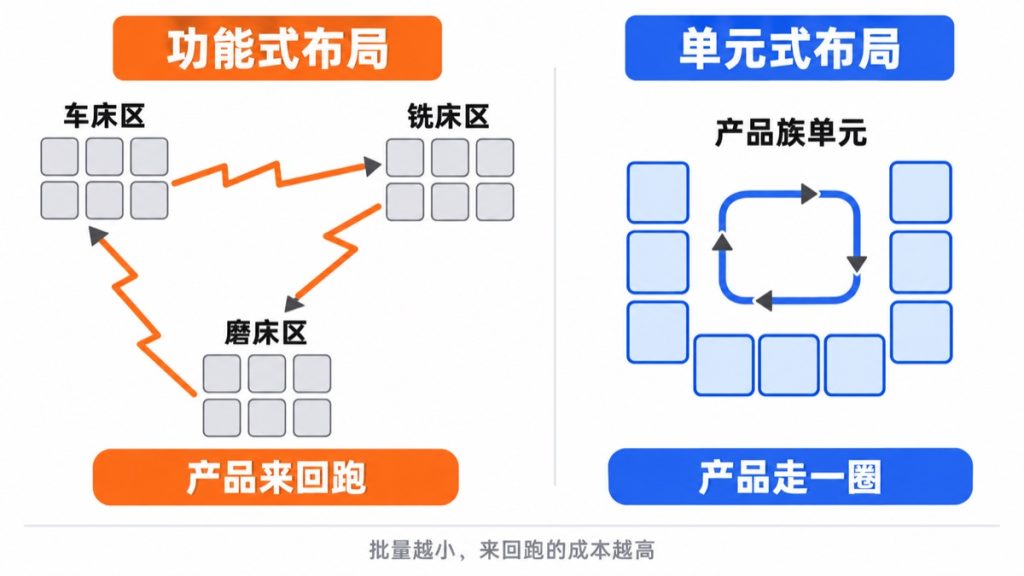
按工序摆(车床区、铣床区)看着整齐,产品却要在区间来回跑。单元化能砍掉大量搬运和暂存,但不是所有产品都适合。
单元化生产:把设备按产品摆,还是按工序摆 Read More »
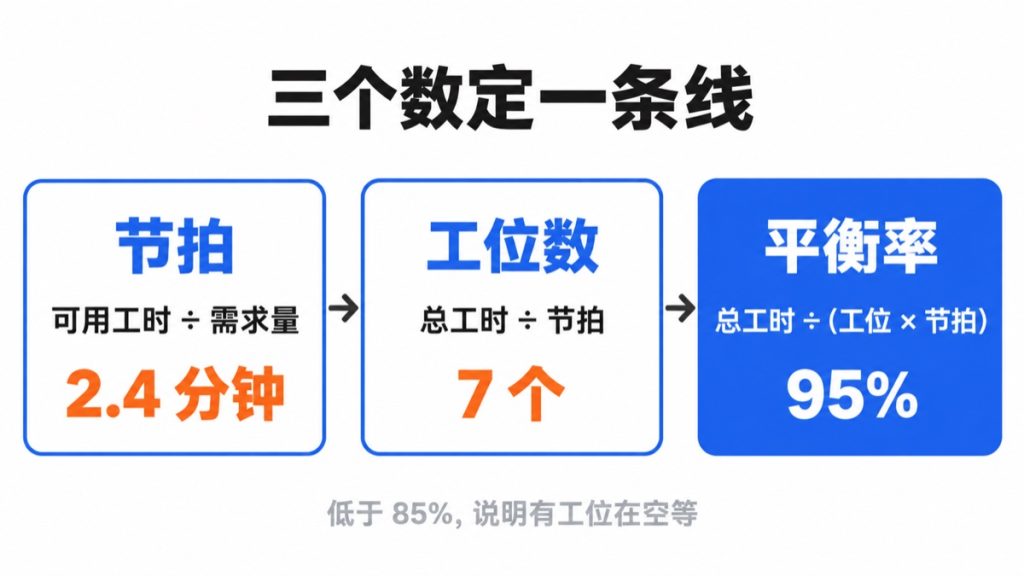
八个工位,第五个总在等,第三个总在堆——线不平衡。节拍、工位数、平衡率三个数算清楚,线才好排。
产线设计:节拍、工位数、线平衡,三个数定一条线 Read More »
收货在西北角、发货在东南角,中间穿过三个车间,一天 200 趟叉车。主干道设计不好,布局再漂亮也会被物流拖垮。
从收货到发货:工厂物流主干道怎么设计 Read More »
线边堆满料、找料十分钟,是很多车间的日常。线边超市不是画块地方堆货,位置、库存量、补货频次都要算出来。
线边超市怎么定:位置、数量、频次,三个数说了算 Read More »